


Si alguna vez ha tenido en sus manos un componente que necesita encajar perfectamente en una máquina de alto riesgo (por ejemplo, una pieza para equipo de construcción pesado, maquinaria agrícola o incluso sistemas automotrices), es probable que se haya fabricado mediante fundición a la cera perdida. Durante más de una década, como proveedor de piezas de fundición a la cera perdida, he visto de primera mano que la calidad de estas piezas no se trata solo de su apariencia cuando salen del molde. Es un proceso de varias capas que comienza mucho antes de que se vierta la cera y termina mucho después de que la pieza se envía al cliente. Hoy, quiero abrir el telón sobre los verdaderos estándares de calidad que toda pieza fundida a la cera perdida debe cumplir, porque tomar atajos en este aspecto no es sólo un error: puede conducir a fallas que cuestan a las empresas tiempo, dinero e incluso seguridad.
Primero, comencemos con la base: la integridad material. El mejor molde del mundo no puede salvar una pieza fabricada con materia prima de baja calidad. La fundición a la cera perdida nos permite trabajar con una amplia gama de aleaciones (acero al carbono, acero inoxidable, acero aleado e incluso metales especiales como aleaciones a base de níquel), pero cada una tiene estándares estrictos de composición química. Por ejemplo, cuando necesitamos una pieza que sea fuerte y resistente al desgaste, como una broca de cola de pez endurecida de acero de aleación 42CrMo para minería o perforación de rocas, tenemos que probar cada lote de materia prima para asegurarnos de que se encuentre dentro de los rangos precisos de carbono, cromo, molibdeno y manganeso. Demasiado carbono y la pieza se vuelve quebradiza; muy poco y carece de la resistencia a la tracción para resistir la presión. Es por eso que nunca nos saltamos las pruebas del espectrómetro en cada fundición: esta verificación no destructiva verifica que la composición química coincida con las especificaciones requeridas incluso antes de comenzar la fundición. Si un lote de material no funciona, lo devolvemos al proveedor sin hacer preguntas. Esto no es sólo una buena práctica: es un estándar de calidad no negociable en nuestras instalaciones.
A continuación, la precisión dimensional es donde realmente brilla la fundición a la cera perdida, pero también donde puede salir mal si no se controla el proceso. A diferencia de otros métodos de fundición, la cera perdida utiliza un patrón de cera desechable que se duplica una y otra vez, por lo que la consistencia es clave. Una pieza que se supone que debe encajar al ras en una máquina puede provocar una desalineación si está desviada incluso por 0,5 milímetros, algo que puede desequilibrar un conjunto completo. Para piezas críticas, como un conector de remolque de fundición de precisión que necesita bloquearse en un enganche sin juego, utilizamos máquinas de medición de coordenadas (CMM) para mapear cada superficie, orificio y borde con respecto al modelo CAD 3D. También tenemos en cuenta la contracción: el metal se enfría y se contrae a medida que se solidifica, por lo que nuestros diseños de moldes incluyen un margen de contracción calculado específico para cada aleación. Por ejemplo, el acero inoxidable se contrae aproximadamente un 2 % durante el enfriamiento, mientras que algunos aceros aleados se contraen más, por lo que ajustamos las dimensiones del patrón de cera en consecuencia. Incluso pequeñas variaciones en la temperatura del molde o la velocidad de enfriamiento pueden alterar esto, razón por la cual monitoreamos cada paso del proceso con herramientas de precisión. Una vez, un cliente rechazó un lote de conectores de remolque pequeños porque algunos tenían orificios ligeramente desalineados; Lo rastreamos hasta una pequeña fluctuación en la temperatura del agua de refrigeración, ajustamos nuestro proceso y no hemos tenido ese problema desde entonces. Ese es el tipo de atención al detalle que define la calidad dimensional.
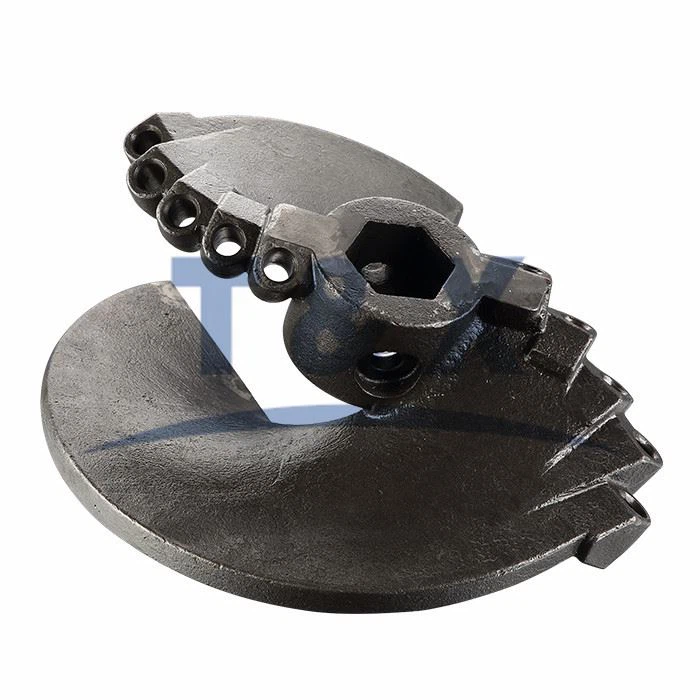
La calidad de la superficie es otra cuestión importante y no se trata sólo de estética. Muchas piezas de fundición a la cera perdida se utilizan en entornos donde habrá corrosión, fricción o residuos, por lo que una superficie rugosa o porosa puede acelerar el desgaste o provocar contaminación. La superficie de una pieza a la cera perdida está determinada en gran medida por el material del molde y el proceso de acabado. Utilizamos moldes cerámicos de alta calidad que producen una superficie lisa, pero también controlamos las capas de aplicación de lechada y estuco para evitar defectos como inclusiones o poros. Para las piezas que necesitan un acabado pulido, como las cortadoras de mayales fundidas que se utilizan en el cuidado del césped o en equipos agrícolas para cortar pasto o escombros, realizamos mecanizado secundario y rectificado para cumplir con los requisitos de rugosidad de la superficie, generalmente alrededor de 3,2 Ra para piezas funcionales, aunque algunas aplicaciones exigen superficies aún más lisas. También inspeccionamos cada pieza en busca de defectos visuales: grietas, cierres en frío (donde dos corrientes de metal no se fusionan correctamente) o inclusiones de arena. Si bien algunas imperfecciones superficiales menores pueden ser cosméticas, en el caso de las piezas estructurales pueden ser un signo de fallas internas que debilitan la pieza.
Las propiedades mecánicas son el estándar decisivo para las piezas de fundición a la cera perdida, especialmente aquellas utilizadas en aplicaciones de servicio pesado. La resistencia a la tracción, el límite elástico, la dureza y la resistencia al impacto se prueban para garantizar que la pieza pueda soportar las cargas que enfrentará en el campo. Por ejemplo, la broca cruzada de fundición a la cera perdida y la broca perdida utilizadas en la perforación de petróleo y gas deben soportar presión y torsión extremas, por lo que probamos piezas de muestra de cada fundición para verificar su rendimiento mecánico. Hacemos pruebas de tracción tirando de una pieza hasta que se rompe, midiendo cuánta fuerza se necesita y cómo se deforma; Prueba de dureza usando una escala Brinell o Rockwell para asegurarse de que la pieza no sea demasiado blanda ni demasiado dura (lo suficientemente dura para resistir el desgaste, pero no tan dura como para agrietarse con el impacto). También realizamos pruebas de impacto, utilizando un péndulo para golpear una muestra con muescas y medir cuánta energía puede absorber antes de romperse, algo fundamental para piezas que podrían ser golpeadas por escombros o experimentar cargas repentinas. En nuestras instalaciones, mantenemos registros detallados de cada prueba, de modo que si un cliente tiene alguna pregunta sobre un lote, podemos mostrarle exactamente cómo funcionó.

La integridad interna es donde fallan muchas piezas de fundición a la cera perdida de menor calidad. El hecho de que una pieza se vea bien por fuera no significa que no tenga huecos ocultos o porosidad en su interior. La porosidad (pequeñas burbujas de aire atrapadas en el metal durante el enfriamiento) puede debilitar una pieza o provocar fugas, lo cual es un gran problema para piezas como los componentes hidráulicos o las piezas del sistema de combustible. Para detectar estos problemas, utilizamos métodos de pruebas no destructivas (NDT): pruebas ultrasónicas para encontrar huecos internos, pruebas de partículas magnéticas para piezas ferrosas para detectar grietas superficiales y cercanas a la superficie, y pruebas de tintes penetrantes para aleaciones no magnéticas. Para piezas críticas aeroespaciales o de defensa, incluso utilizamos rayos X o tomografía computarizada para mapear toda la estructura interna, asegurándonos de que no haya fallas ocultas. Recuerdo una ocasión en la que un cliente recibió un lote de piezas de acero aleado que parecían estar bien en la superficie, pero las pruebas ultrasónicas encontraron una pequeña porosidad interna en el 5 % del lote. Inmediatamente notificamos al cliente, recogimos las piezas y volvimos a fundir el lote con velocidades de vertido ajustadas para reducir el aire atrapado. Ese es el tipo de responsabilidad que conlleva ser proveedor: no solo vendemos piezas, sino que respaldamos su calidad.
El cumplimiento de los estándares de la industria es otro punto de referencia de calidad clave y varía según para qué se utiliza la pieza. Si fabrica piezas para la industria automotriz, es posible que deba cumplir con los estándares ISO/TS 16949; para el sector aeroespacial, es el AS9100; para dispositivos médicos, regulaciones FDA. Incluso para piezas industriales en general, muchos clientes exigen el cumplimiento de las normas internacionales ASTM para fundición de metales. Por ejemplo, cuando suministramos piezas a fabricantes de equipos agrícolas, nos aseguramos de que cada lote cumpla con la norma ASTM A216 para piezas fundidas de acero al carbono, que establece límites estrictos en cuanto a composición química, propiedades mecánicas y pruebas. El cumplimiento no es sólo una casilla que hay que marcar: es una forma de garantizar que las piezas funcionen de manera confiable en el entorno específico para el que fueron diseñadas.
Ahora bien, quizás se pregunte: ¿cómo se combina todo esto en la práctica, especialmente para los diferentes tipos de piezas de fundición a la cera perdida? Veamos algunos ejemplos con los que he trabajado recientemente. La broca de cola de pez endurecida de acero de aleación 42CrMo que mencioné anteriormente; esta pieza se usa en la perforación de rocas, por lo que necesita extrema dureza y resistencia al desgaste. Comenzamos con acero de aleación 42CrMo, probamos su composición química, creamos un patrón de cera preciso, vertimos el metal con enfriamiento controlado y luego tratamos térmicamente la pieza para aumentar la dureza. Después de eso, probamos su resistencia a la tracción y al impacto para asegurarnos de que pueda soportar el torque y la presión constantes de la perforación a través de la roca. El desgranador de fundición, por otro lado, se utiliza en cortadoras de césped, por lo que necesita buena dureza para soportar golpes de palos o piedras pequeñas, además de una superficie lisa para reducir la fricción al cortar el césped. Usamos una aleación diferente, generalmente acero con contenido medio de carbono, ajustamos la superficie del molde para obtener un acabado suave y realizamos pruebas de impacto para asegurarnos de que no se astilla cuando golpea un objeto duro. La broca cruzada de fundición a la cera perdida y la broca perdida para perforación petrolera deben cumplir estándares aún más altos, con END rigurosos para garantizar que no haya porosidad interna, porque una falla a miles de pies bajo tierra puede ser catastrófica. Y el conector de remolque de fundición de precisión necesita una precisión dimensional estricta para adaptarse a los enganches estándar, por lo que utilizamos pruebas CMM en cada conector para asegurarnos de que los orificios de los pasadores estén alineados exactamente donde deben estar.
Al fin y al cabo, los estándares de calidad para las piezas de fundición a la cera perdida implican algo más que cumplir las especificaciones: se trata de generar confianza. Como proveedor, mi reputación depende de las piezas que envío, porque si un cliente tiene una pieza que falla en el campo, no es sólo su problema, sino también el mío. Es por eso que invertimos en equipos de control de calidad, capacitamos a nuestro equipo para seguir procesos estrictos y nunca tomamos atajos en las pruebas. Si está en el mercado de piezas de fundición a la cera perdida, ya sea para la construcción, la agricultura, la automoción u otra industria, asegúrese de que su proveedor no solo hable de calidad: le muestre pruebas de sus pruebas, sus controles de procesos y su compromiso en cada paso.
Si está buscando un proveedor confiable de piezas de fundición a la cera perdida, incluidas [broca de cola de pez endurecida de acero de aleación 42CrMo], [cortador de mayal fundido], [broca cruzada y broca perdida para fundición a la cera perdida] o [conector de remolque de fundición de precisión], estamos aquí para ayudarlo. Trabajamos con clientes de todas las industrias para proporcionar piezas que cumplan con estrictos estándares de calidad y estamos listos para analizar sus necesidades específicas.
Referencias
- ASTM Internacional. (2021). Especificación Estándar para Fundición de Acero al Carbono, Apta para Soldadura por Fusión, para Aplicación General (ASTM A216). West Conshohocken, Pensilvania: ASTM Internacional.
- AS9100 Rev D. (2016). Sistemas de gestión de calidad: requisitos para organizaciones de aviación, espacio y defensa. Washington, DC: SAE Internacional.
- Campbell, J. (2015). Manual completo de fundición: procesos de fundición de metales, metalurgia, diseño y calidad. Oxford: Butterworth-Heinemann.
- ISO/TS 16949:2016. (2016). Sistemas de gestión de calidad: requisitos particulares para la aplicación de la norma ISO 9001:2015 para organizaciones de producción de automóviles y piezas de servicio relevantes. Ginebra: Organización Internacional de Normalización.
- Tiedje, NS y Hansen, N. (2020). Fundición a la cera perdida: proceso, materiales y diseño. Berlín: Springer.


